


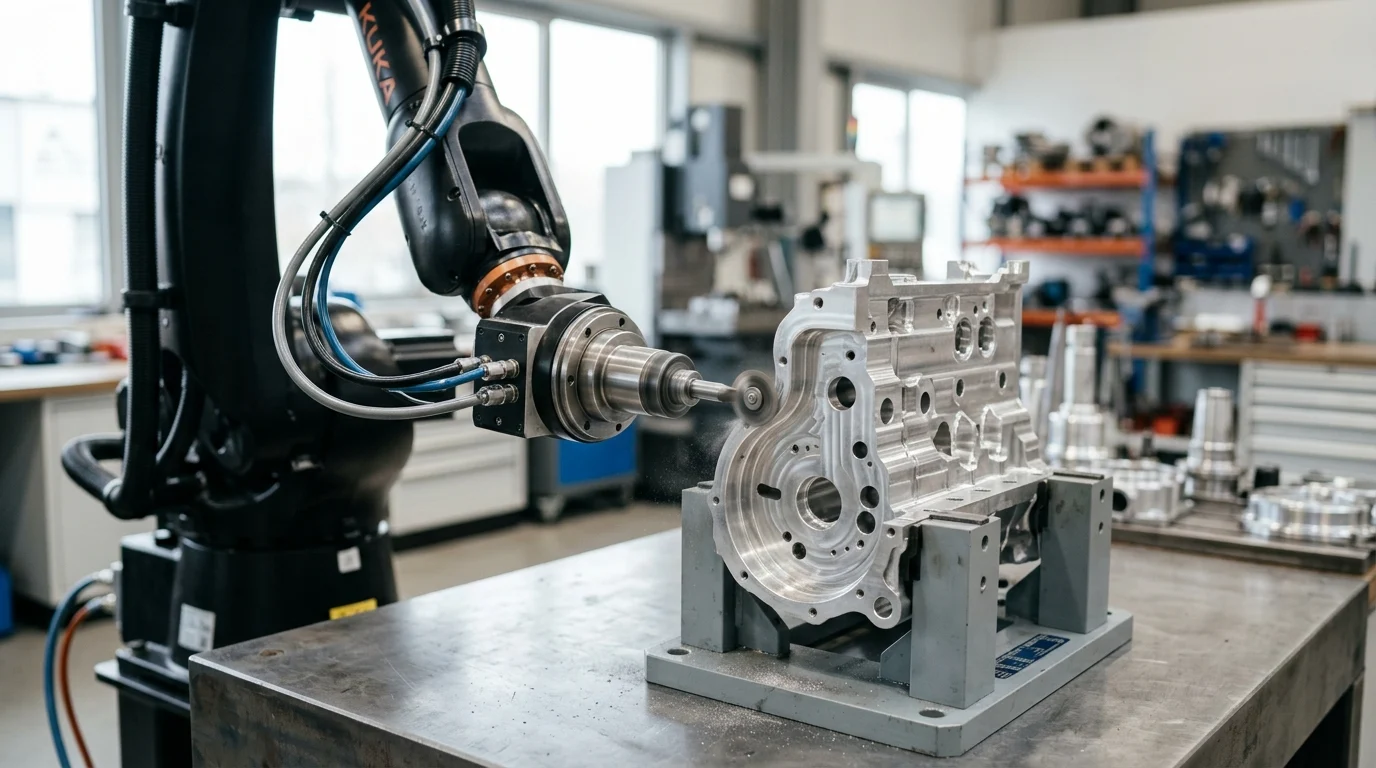
خودڪار ختم ڪرڻ ۾، سڀ کان وڏو چئلينج گهٽ ۾ گهٽ روبوٽ جي ورجائي جي صلاحيت آهي - اهو حصو جي غير متوقع شڪل آهي. ڪاسٽ، جعلي، ۽ اسٽيمپ ٿيل حصا ملي ميٽر جي لحاظ کان مختلف ٿي سگهن ٿا، جڏهن ته هڪ روبوٽ هڪ ملي ميٽر جي حصن ۾ ورجائي سگهي ٿو. ريڊيل مطابق اسپنڊل ٽيڪنالاجي ڪٽڻ واري اوزار کي پاسي کان ترڻ، ڪنٽرول ٿيل رابطي کي برقرار رکڻ، ۽ مڪمل CAD رستي جي بدران حقيقي ڪنڊ تي هلڻ سان ان خال کي ختم ڪرڻ ۾ مدد ڪري ٿي. هي آرٽيڪل وضاحت ڪري ٿو ته ٽيڪنالاجي ڪيئن ڪم ڪري ٿي، جتي اهو روبوٽڪ ڊيبرنگ سيلز ۾ فٽ ٿئي ٿو، ۽ ڪهڙا پيرا ميٽرز - رفتار، قوت، ٽورڪ، ۽ ڊيفلڪشن - هڪ قابل اعتماد، اعليٰ-ٿرو پُٽ فنشنگ عمل کي ڊزائين ڪرڻ وقت سڀ کان وڌيڪ اهم آهن.
آٽوميشن ۾ ريڊيل فلوٽنگ اسپنڊل ڊيبرنگ ڇو اهم آهي
خودڪار پيداوار واري ماحول کي وڌيڪ مضبوط حلن جي ضرورت آهي ته جيئن ڪاسٽ، جعلي، ۽ مشين ٿيل حصن جي موروثي تبديلي کي حل ڪري سگهجي. ريڊيل فلوٽنگ اسپنڊل ڊيبرنگ سخت جي وچ ۾ فرق کي ختم ڪرڻ لاءِ هڪ اهم ٽيڪنالاجي طور سامهون آئي آهي. روبوٽڪ آٽوميشن ۽ غير متوقع حصن جي جاميٽري. جيئن ته ٺاهيندڙ دستي ختم ڪرڻ جي عملن کي ختم ڪرڻ جي ڪوشش ڪندا آهن، مطابقت رکندڙ ٽولنگ کي ضم ڪرڻ يقيني بڻائي ٿو ته روبوٽڪ سيلز ڪنڊ جي معيار کي قربان ڪرڻ يا مهانگي ورڪ پيس کي نقصان پهچائڻ کان سواءِ اعليٰ ٿرو پُٽ برقرار رکي سگهن ٿا.
روبوٽڪ ڊيبرنگ ۾ ڪردار
هڪ معياري روبوٽڪ سيل ۾، مينپوليٽر هڪ سخت پروگرام ٿيل رستي تي هلندو آهي. جڏهن ته جديد صنعتي روبوٽس ±0.03 ملي ميٽر جيتري سخت ريپيٽيبلٽي برداشت جو فخر ڪن ٿا، اصل ورڪ پيس - خاص طور تي خام ڪاسٽنگ يا اسٽيمپ ٿيل حصا - اڪثر ڪري ±1.0 ملي ميٽر کان ±3.0 ملي ميٽر تائين طول و عرض ۾ تبديليون ڏيکاريندا آهن. هڪ ريڊيل فلوٽنگ اسپنڊل ميڪيڪل تعميل متعارف ڪرائيندو آهي، جيڪو ڪٽڻ واري اوزار کي پاسي کان موڙڻ جي اجازت ڏيندو آهي. هي ريڊيل لچڪدار ڪنڊ جي خرابي کي نظرياتي پروگرام ٿيل رستي جي بدران حصي جي اصل ڪنڊوچر سان صحيح طور تي ٽريڪ ڪرڻ جي قابل بڻائي ٿو، مسلسل رابطي کي يقيني بڻائي ٿو ۽ اوزار جي گگنگ کي روڪي ٿو.
اهم پيداواري فائدا
مطابقت رکندڙ روبوٽڪ ڊيبرنگ ڏانهن منتقلي پيداوار جي ماپن ۾ اهم بهتري پيدا ڪري ٿي. سهولتون عام طور تي دستي ڊيبرنگ آپريشن جي مقابلي ۾ اهم چڪر وقت جي گهٽتائي جو مشاهدو ڪن ٿيون. ان کان علاوه، خطرناڪ ڊيبرنگ ماحول مان انساني آپريٽرن کي هٽائڻ سخت پيشه ورانه حفاظتي هدايتن سان مطابقت رکي ٿو، جيئن ته بيان ڪيل آهن. آئي ايس او صنعتي روبوٽ جي حفاظت لاءِ. ريڊيل فلوٽنگ اسپنڊل استعمال ڪندڙ خودڪار ڊيبرنگ سيلز اڪثر ڪري گھٽ مزدوري جي قيمت ۽ گھٽ استعمال ٿيندڙ استعمال ذريعي سيڙپڪاري تي تيز واپسي (ROI) حاصل ڪن ٿا.
ريڊيل فلوٽنگ اسپنڊل جي وضاحت ڇا آهي؟
ريڊيل فلوٽنگ اسپنڊل هڪ جديد اينڊ آف آرم ٽولنگ (EOAT) ڊيوائس آهي جيڪو هڪ تيز رفتار موٽر کي متحرڪ طور تي ترتيب ڏيڻ واري تعميل ميڪانيزم سان گڏ ڪري ٿو. محوري فلوٽنگ ٽولز جي برعڪس جيڪي Z-محور سان گڏ دٻجي ويندا آهن، ريڊيل ٽولز XY جهاز ۾ محور يا ترجمو ڪندا آهن، انهن کي ٻاهرين ڪنارن ۽ پيچيده اندروني گفا جي پروفائلنگ لاءِ مثالي بڻائيندا آهن.
ريڊيل تعميل ۽ ميڪيڪل ڊيزائن
ريڊيل فلوٽنگ ميڪانيزم جو ڪور هڪ نيوميٽڪ سلنڈر يا هڪ صحيح طور تي انجنيئر ٿيل اسپرنگ ايري تي ڀاڙي ٿو جيڪو اسپنڊل هائوسنگ جي خلاف هڪ پس منظر واري قوت لاڳو ڪري ٿو. آٽوميشن انٽيگريٽر اڪثر ڪري نيوميٽڪ سسٽم کي ترجيح ڏيندا آهن ڇاڪاڻ ته اهي متناسب دٻاءُ ريگيوليٽرز ذريعي متحرڪ، حقيقي وقت جي قوت جي ترتيب جي اجازت ڏين ٿا. جڏهن ڪٽڻ وارو اوزار سخت جاميٽري انحراف کي منهن ڏئي ٿو، ته اسپنڊل هائوسنگ مرڪز کان ٻاهر ڦري ٿو، پوزيشن جي غلطي کي جذب ڪري ٿو جڏهن ته ورڪ پيس جي ڪنڊ جي خلاف هڪ بي ترتيب، يونيفارم ڪٽڻ واري قوت کي برقرار رکي ٿو.
اسٽروڪ رينج، قوت، رفتار، ۽ ٽورڪ
صنعتي-گريڊ ريڊيل فلوٽنگ اسپنڊل مسلسل پيداوار لاءِ ٺهيل سخت ڪارڪردگي جي پيرا ميٽرز تحت ڪم ڪن ٿا. اسپنڊل جي رفتار عام طور تي 20,000 RPM کان 60,000 RPM تائين هوندي آهي ته جيئن ننڍي قطر جي ڪاربائيڊ ڪٽڻ واري اوزارن لاءِ بهترين چپ لوڊ کي يقيني بڻائي سگهجي. ريڊيل ڊيفلڪشن جي گنجائش عام طور تي مرڪز جي محور کان ±5 کان ±8 درجا تائين پکڙيل آهي، جيڪو ٽول جي چوٽي تي تقريبن ±10 ملي ميٽر ميڪيڪل تعميل اسٽروڪ تائين ترجمو ڪري ٿو. اهو نوٽ ڪرڻ ضروري آهي ته هي اسٽروڪ ليٽرل ٽول ڊيفلڪشن جي حدن جي نمائندگي ڪري ٿو، نه ته مجموعي عمل جي ويرينس رواداري، جيڪا روبوٽ رستي جي درستگي، ٽول جي پهچ، ۽ ڪنڊ جي رسائي جي ڪري محدود رهي ٿي. رابطي جي قوت چڱي طرح سان ترتيب ڏيڻ جي قابل آهي، جڏهن ته اسپنڊل موٽر کي ڪافي ٽورڪ پهچائڻ گهرجي - اڪثر ڪري 0.5 Nm ۽ 2.5 Nm جي وچ ۾ - جارحاڻي مواد کي هٽائڻ دوران اسٽالنگ کي روڪڻ لاءِ.
| وضاحت | عام آپريٽنگ رينج |
|---|---|
| اسپنڊل اسپيڊ | 20,000 - 60,000 آر پي ايم |
| ريڊيل ڊيفلڪشن | ±5° کان ±8° (ٽپ تي لڳ ڀڳ ±10 ملي ميٽر) |
| ترتيب ڏيڻ واري رابطي جي قوت | 10 ن - 60 ن |
| موٽر پاور | 150 ڊبليو - 900 ڊبليو |
| آپريٽنگ ايئر پريشر | 5.0 - 7.0 بار |
مناسب burrs، ڪنڊون، ۽ مواد
اسپنڊل جي اثرائتي ڪٽنگ ٽول جي ورڪ پيس مواد سان جوڙي تي تمام گهڻو دارومدار رکي ٿي. ريڊيل ڪمپلينس سسٽم پرائمري ۽ سيڪنڊري ايج ڊيفيڪٽس (عام طور تي برز طور حوالو ڏنو ويندو آهي) کي ختم ڪرڻ ۾ بهترين آهن. ڪاسٽ آئرن، ٽائيٽينيم، ۽ جعلي اسٽيل جهڙن سخت مواد لاءِ، ڊبل ڪٽ سولڊ ڪاربائيڊ روٽري فائلون معياري آهن. ان جي برعڪس، سنگل فلوٽ هاءِ اسپيڊ اسٽيل (HSS) يا خاص هيرن سان ڍڪيل ڪٽنگ ٽولز نرم سبسٽريٽ لاءِ استعمال ڪيا ويندا آهن جهڙوڪ ڪاسٽ ايلومينيم، پيتل، ۽ اوزار جي بانسري ۾ مواد جي لوڊ ٿيڻ کي روڪڻ لاءِ انجنيئر ٿيل پوليمر.
هن ٽيڪنالاجي جي حدن ۽ احتياطن کي نوٽ ڪرڻ پڻ ضروري آهي. جيڪڏهن رابطي جي قوت تمام گهڻي مقرر ڪئي وئي آهي ته تعميل جو طريقو پتلي ڀتين وارن حصن کي موڙڻ جو سبب بڻجي سگهي ٿو. اضافي طور تي، اسپنڊل هائوسنگ جو جسماني سائيز تنگ اندروني ڪنڊن ۾ رسائي کي محدود ڪري سگهي ٿو، ۽ اهو عمل عام طور تي 1.5 ملي ميٽر جي چوڌاري وڌ ۾ وڌ روٽ ٿولهه سان ڪنڊ جي خرابين تائين محدود آهي، جيتوڻيڪ هي حد مواد، اسپنڊل پاور، ۽ ٽول جي جاميٽري تي تمام گهڻو منحصر آهي؛ ٿلهي خرابين کي عام طور تي سخت پري مشيننگ جي ضرورت هوندي آهي.
اهو ٻين ڊيبرنگ طريقن سان ڪيئن مقابلو ڪري ٿو
بهترين ڊيبرنگ حڪمت عملي چونڊڻ لاءِ ريڊيل فلوٽنگ اسپنڊلز کي متبادل طريقن جي خلاف جائزو وٺڻ جي ضرورت آهي، جنهن ۾ سخت روبوٽڪ مشيننگ، مينوئل فنشنگ، ۽ ابريسيو ماس فنشنگ شامل آهن. هر طريقو الڳ فائدا پيش ڪري ٿو، پر مطابقت رکندڙ ٽولنگ خاص طور تي درستگي، موافقت، ۽ پيچيده جاميٽري جي انٽرسيڪشن کي خطاب ڪري ٿو.
ڊيبرنگ آپشنز لاءِ مقابلي جا معيار
انجنيئر سرمائي جي خرچ، حصن جي جاميٽري جي رڪاوٽن، ۽ سسٽم جي پوزيشنل ويريئنس (ويريئنس رواداري) کي سنڀالڻ جي صلاحيت جي بنياد تي ڊيبرنگ آپشنز جو جائزو وٺندا آهن. هڪ ٻيو اهم عنصر ٽارگيٽڊ ايج ڪنٽرول آهي - پوري حصي کي تبديل ڪرڻ کان سواءِ مخصوص خاصيتن کي چونڊيل طور تي ختم ڪرڻ جي صلاحيت. سخت ڊيبرنگ حصن جي انحراف کي نقشي ۾ آڻڻ لاءِ انتهائي صحيح فڪسچرنگ ۽ ويزن سسٽم جي ضرورت آهي، جيڪو انضمام جي قيمتن کي تيزيءَ سان وڌائي ٿو. ابريسيو ٽمبلنگ بلڪ پروسيسنگ لاءِ قيمتي اثرائتي آهي پر مخصوص ڪنارن کي نشانو نه ٿو بڻائي سگهي يا نازڪ مشيني سطحن کي بچائي نٿو سگهي. ريڊيل فلوٽنگ اسپنڊل مائڪرو-ملي ميٽر پاٿ پروگرامنگ جي ضرورت کان سواءِ ٽارگيٽڊ ايج پروفائلنگ پيش ڪندي هن فرق کي پورو ڪن ٿا.
سائيڪل جو وقت، ڪنڊ معيار، ۽ مستقل مزاجي
جڏهن ڪنڊ جي معيار جو مقابلو ڪيو وڃي، ته سخت اوزار سخت چيٽر نشانن يا گہرے گوئنگ جو خطرو رکن ٿا جيڪڏهن ورڪ پيس پروفائل پروگرام ٿيل ٽريجڪٽري کان 0.1 ملي ميٽر کان وڌيڪ انحراف ڪري ٿو. هڪ ريڊيل فلوٽنگ اسپنڊل، هڪ مسلسل پس منظر جي قوت کي برقرار رکندي، هڪ انتهائي مسلسل چيمفر يا ريڊيس پيدا ڪري ٿو جيتوڻيڪ جڏهن حصو پروفائل ±2.0 ملي ميٽر تائين اتار چڙهاؤ ڪري ٿو. هي متحرڪ معاوضو يقيني بڻائي ٿو ته چڪر جا وقت مقرر ۽ بي ترتيب رهن، ڇاڪاڻ ته روبوٽ کي ويزن-سسٽم جي اصلاحن يا فورس-ٽارڪ سينسر فيڊ بيڪ لوپس کي ترتيب ڏيڻ لاءِ سست ٿيڻ جي ضرورت ناهي.
اسڪريپ گھٽائڻ ۽ عمل جي استحڪام
پروسيس استحڪام وڏي مقدار جي ٺاهيندڙن لاءِ هڪ اهم ميٽرڪ آهي. دستي ڊيبرنگ آپريشن فطري طور تي آپريٽر جي ٿڪاوٽ جو شڪار ٿين ٿا، جنهن جي ڪري غير مطابقت رکندڙ ايريا بريڪ ۽ درست ايرو اسپيس يا آٽوميٽو حصن ۾ اسڪريپ جي شرح وڌي ويندي آهي. ريڊيل فلوٽنگ اسپنڊل کي لاڳو ڪرڻ سان، ايج فنشنگ جي خرابين سان منسوب اسڪريپ جي شرح عام طور تي دستي سطحن جي هڪ حصي تائين گهٽجي ويندي آهي. اسڪريپ ٿيل ورڪ پيس ۾ هي گهٽتائي سڌو سنئون اعلي مجموعي سامان جي اثرائتي (OEE) سان لاڳاپيل آهي.
| ڊيبرنگ جو طريقو | ويرينس ٽالرينس | اسڪريپ جو خطرو | سائيڪل جي وقت جي مطابقت | ٽارگيٽيڊ ايج ڪنٽرول |
|---|---|---|---|---|
| ريڊيل فلوٽنگ اسپنڊل | هاءِ (مڪينيڪل اسٽروڪ ±10 ملي ميٽر تائين) | تمام گهٽ | هاءِ | بهترين |
| سخت روبوٽڪ ٽولنگ | تمام گهٽ ( | هاءِ | هاءِ | بهترين |
| دستي ڊيبرنگ | هاءِ | وچولي/وڌيڪ | گهٽ | متغير |
| ٻرندڙ ٽمبلنگ | اين/اي (بلڪ پروسيس) | گهٽ | هاءِ | غريب |
اسپنڊل کي ڪيئن بيان ۽ ضم ڪجي
هڪ خودڪار سيل اندر ريڊيل فلوٽنگ اسپنڊل کي ڪاميابي سان ترتيب ڏيڻ لاءِ سخت اڳڀرائي انجنيئرنگ جي ضرورت آهي. انٽيگريٽرن کي نيوميٽڪ انفراسٽرڪچر، روبوٽ پيل لوڊ گنجائش، ۽ ڌاتو ڪم ڪندڙ سهولتن جي سخت ماحولياتي حقيقتن جو حساب رکڻ گهرجي.
درخواست جي جائزي جا مرحلا
انضمام جو عمل هڪ جامع ايپليڪيشن جائزي سان شروع ٿئي ٿو. انجنيئرن کي ڪنڊ جي خرابين جي وڌ ۾ وڌ روٽ جي ٿلهي، بنيادي مواد جي سختي (HRC يا برينل ۾ ماپيل)، ۽ گهربل چيمفر طول و عرض جو اندازو لڳائڻ گهرجي. اهي پيرا ميٽر ضروري اسپنڊل پاور ۽ گهربل تعميل قوت کي ترتيب ڏين ٿا. ان کان علاوه، سهولت کي هڪ انتهائي منظم نيوميٽڪ سپلائي کي يقيني بڻائڻ گهرجي؛ اسپنڊل جي ريڊيل فورس کي منظم ڪندڙ متناسب والوز کي صاف، سڪل، ۽ غير چکنا هوا جي ضرورت آهي، جيڪا قوت جي درستگي کي برقرار رکڻ لاءِ سسٽم جي مخصوص آپريٽنگ پريشر (تفصيل جي جدول ۾ نوٽ ڪيل) سان سختي سان منظم ڪئي وئي آهي.
روبوٽ ۽ مشين انضمام متغير
هٿ جي آخر ۾ ٽولنگ پيل لوڊ ۽ ڪشش ثقل جو مرڪز اهم انضمام متغير آهن. صنعتي ريڊيل فلوٽنگ اسپنڊل عام طور تي 2.0 ڪلوگرام ۽ 5.0 ڪلوگرام جي وچ ۾ وزن رکن ٿا. جڏهن ته اهو معياري 6-محور صنعتي روبوٽس جي پيل لوڊ گنجائش جي اندر آهي، 5 ڪلوگرام کان 10 ڪلوگرام جي حدن سان تعاون ڪندڙ روبوٽ (ڪوبوٽس) ڪائنيميٽڪ خرابي جو تجربو ڪري سگهن ٿا جيڪڏهن اسپنڊل جو مرڪز ٽول فلانج کان تمام گهڻو پري وڌي ٿو. اضافي طور تي، انٽيگريٽرز کي ڪميونيڪيشن پروٽوڪول قائم ڪرڻ گهرجن، اينالاگ 0-10V سگنلز يا صنعتي فيلڊ بس نيٽ ورڪ (مثال طور، PROFINET، EtherNet/IP) استعمال ڪندي روبوٽ سائيڪل دوران اليڪٽرو-نيوميٽڪ ريگيوليٽرز ذريعي اسپنڊل جي ريڊيل پريشر کي متحرڪ طور تي ترتيب ڏيڻ لاءِ. اهم طور تي، انٽيگريٽرز کي روبوٽ ڊائنامڪس جو حساب رکڻ گهرجي. گهڻي فيڊ ريٽ، تيز هدايت ۾ تبديليون، يا هاءِ ٽول سينٽر پوائنٽ (TCP) ايڪسلريشن موومينٽ ميڪانيزم کي ڊاهي سگهن ٿا، جنهن جي ڪري چيٽر يا غير متضاد چيمفر ٿي سگهن ٿا. اسپنڊل جي ميڪيڪل جوابي وقت سان ملائڻ لاءِ روبوٽ جي رفتار ۽ ايڪسلريشن کي ٽيون ڪرڻ ضروري آهي.
ڪولنٽ، چپ ڪنٽرول، مٽي ڪنٽرول، ۽ گارڊنگ
ڊيبرنگ ڪرڻ سان رگڙيندڙ مٽي، ڌاتوءَ جا چپ پيدا ٿين ٿا، ۽ ڪڏهن ڪڏهن ڪولنٽ اسپري جي ضرورت پوي ٿي. گلي مشيننگ ماحول ۾ زنده رهڻ لاءِ اسپنڊلز کي مناسب انگريس پروٽيڪشن ريٽنگ، عام طور تي IP65 يا IP67 هجڻ گهرجن. خوردبيني ذرات کي روڪڻ لاءِ - اڪثر ڪري ڪاسٽ آئرن ايپليڪيشنن ۾ 50 مائڪرون کان ننڍا - اندروني اسپنڊل بيئرنگ کي تباهه ڪرڻ کان، ڪيترن ئي يونٽن ۾ هڪ ثانوي پرج ايئر پورٽ هوندو آهي. هي پورٽ اسپنڊل هائوسنگ اندر 0.5 کان 1.0 بار جو مسلسل مثبت دٻاءُ فراهم ڪري ٿو، انهي کي يقيني بڻائي ٿو ته آلودگي مسلسل خارج ٿي رهي آهي. خطرناڪ جمع ٿيڻ کي روڪڻ لاءِ سيل ۾ مناسب ميڪيڪل گارڊنگ ۽ خودڪار چپ ايويڪيوشن سسٽم پڻ انجنيئر ڪيا وڃن.
صحيح ڊيبرنگ حل ڪيئن چونڊيو
ڊيبرنگ آپريشن کي جديد بڻائڻ جي آخري مرحلي ۾ چونڊڻ شامل آهي مخصوص هارڊويئر ۽ سپلائر جيڪو سهولت جي پيداوار جي مقدار ۽ زندگي جي چڪر جي اميدن سان مطابقت رکي ٿو. ملڪيت جي ڪل قيمت جو هڪ جامع جائزو ڊگهي مدت جي عمل جي عمل جي استحڪام کي يقيني بڻائي ٿو.
فراهم ڪندڙ ۽ اسپنڊل جي چونڊ جا معيار
سپلائر کي چونڊڻ لاءِ انهن جي عالمي سپورٽ نيٽ ورڪ، ايپليڪيشن انجنيئرنگ جي ماهريت، ۽ اسپنڊل جي دستاويزي وچين وقت جي ناڪامين (MTBF) جو جائزو وٺڻ جي ضرورت آهي. اعليٰ معيار جي اسپنڊل کي 0.01 ملي ميٽر کان گهٽ جي متحرڪ رن آئوٽ کي ظاهر ڪرڻ گهرجي ته جيئن وقت کان اڳ اوزار جي خرابي ۽ چيٽر کي روڪي سگهجي. سهولتن کي وينڊرز کي ترجيح ڏيڻ گهرجي جيڪي آزمائشي پروگرام يا روبوٽڪ پروف آف ڪانسيپٽ ٽيسٽنگ پيش ڪن ٿا، ڇاڪاڻ ته مخصوص حصن جي جاميٽري تي اسپنڊل جي تعميل جي جواب جي تجرباتي تصديق نظرياتي حسابن کان گهڻو وڌيڪ قابل اعتماد آهي.
اوزار، سار سنڀال، ۽ ملڪيت جي ڪل قيمت
ملڪيت جي ڪل قيمت (TCO) اسپنڊل جي شروعاتي سرمائي خرچ کان اڳتي وڌي ٿي، جيڪا عام طور تي طاقت ۽ تعميل جي خاصيتن جي لحاظ کان $4,000 کان $10,000 تائين هوندي آهي. استعمال ٿيندڙ شيون ۽ سار سنڀال ڊگهي مدت جي مالي اثر کي طئي ڪن ٿا. تيز رفتار اسپنڊل بيئرنگ کي عام طور تي هر 2,000 کان 5,000 آپريٽنگ ڪلاڪن ۾ متبادل يا فيڪٽري جي تعمير نو جي ضرورت هوندي آهي، لاڳو ٿيل ريڊيل لوڊ تي منحصر آهي. ان کان علاوه، مسلسل هوا جو استعمال - جيڪو ماڊل ۽ ايپليڪيشن جي لحاظ کان مختلف هوندو آهي پر چوٽي جي آپريشن تي 200 ليٽر في منٽ (L/min) تائين پهچي سگهي ٿو - هڪ ماپيبل يوٽيلٽي قيمت جي نمائندگي ڪري ٿو. پريميئم ڊائمنڊ ڪٽ ڪاربائيڊ ٽولنگ ۾ اپ گريڊ ڪرڻ معياري رگڙيندڙن جي مقابلي ۾ ٽول جي زندگي کي خاص طور تي وڌائي ڪجهه خرچن کي پورو ڪري سگهي ٿو.
ريڊيل فلوٽنگ اسپنڊل ڊيبرنگ ڪڏهن چونڊيو وڃي
ريڊيل فلوٽنگ اسپنڊل ڊيبرنگ هڪ انتهائي اثرائتو انتخاب آهي جڏهن پيچيده حصن کي اعلي طول و عرض جي تبديلي سان ٺاهيو ويندو آهي، جهڙوڪ سينڊ ڪاسٽ انجن بلاڪ، جعلي ايرو اسپيس بریکٹ، يا ٺهيل ڪمپوزٽس. جيڪڏهن ورڪ پيس 0.2 ملي ميٽر کان وڌيڪ پروفائل انحراف ڏيکاري ٿو ۽ مسلسل، مقامي ڪنڊ بريڪ جي ضرورت آهي، سخت ٽولنگ اڪثر ناڪام ٿيندي، ۽ دستي مزدوري تمام مهانگي ۽ غير متضاد ثابت ٿي سگهي ٿي. انهن اعلي-تغير واري ماحول ۾، ريڊيل مطابق اسپنڊل هڪ قابل اعتماد، مقرر ڪندڙ حل فراهم ڪري ٿو. خودڪار سطح ختم ڪرڻ.
اهم شيون
- جڏهن حصن جي تبديلي روبوٽ جي سخت رستي جي درستگي کان وڌي وڃي ته ريڊيل فلوٽنگ اسپنڊل استعمال ڪريو، خاص طور تي ڪاسٽ، جعلي، يا اسٽيمپ ٿيل حصن تي جن ۾ ±1.0 ملي ميٽر کان ±3.0 ملي ميٽر انحراف آهن.
- ٽول جي قطر، بر سائيز، مواد، ۽ گهربل چپ لوڊ جي بنياد تي 20,000 RPM کان 60,000 RPM جي حد ۾ اسپنڊل اسپيڊ چونڊيو.
- جڏهن عمل کي حصن جي جاميٽري يا بر حالتن کي تبديل ڪرڻ لاءِ ترتيب ڏيڻ واري تعميل جي ضرورت هجي ته نيوميٽڪ فورس ڪنٽرول لاڳو ڪريو.
- تعميل اسٽروڪ کي معاوضي جي حد طور سمجهيو، نه ته صحيح روبوٽ رستن، مناسب اوزار جي رسائي، ۽ رسائي لائق ايج جاميٽري جو متبادل.
- ڪنڊ جي مستقل مزاجي کي بهتر بڻائڻ، دستي ختم ڪرڻ کي گهٽائڻ، ۽ آپريٽرن کي خطرناڪ پيسڻ واري ماحول کان پري رکڻ لاءِ ريڊيل فلوٽنگ اسپنڊل کي روبوٽڪ ڊيبرنگ سيلز ۾ ضم ڪريو.
وچان وچان سوال ڪرڻ
روبوٽڪ ڊيبرنگ ۾ ريڊيل فلوٽنگ اسپنڊل ڇا ڪندو آهي؟
اهو ڪٽڻ واري اوزار ۾ پس منظر جي تعميل کي شامل ڪري ٿو، ان کي صرف روبوٽ جي پروگرام ٿيل رستي جي بدران حقيقي حصي جي ڪنارن تي هلڻ جي اجازت ڏئي ٿو. هي مسلسل رابطي کي برقرار رکڻ، گگنگ کي گهٽائڻ، ۽ ڪنڊ جي تسلسل کي بهتر بڻائڻ ۾ مدد ڪري ٿو.
ڇو ريڊيل ڪمپلائنس ڪاسٽ يا جعلي حصن لاءِ مفيد آهي؟
ڪاسٽنگ ۽ فورجنگ اڪثر ڪري ±1.0 ملي ميٽر کان ±3.0 ملي ميٽر تائين مختلف هوندا آهن، جڏهن ته روبوٽ صحيح پر سخت رستن تي عمل ڪندا آهن. هڪ ريڊيل فلوٽنگ اسپنڊل انهن انحرافن کي جذب ڪري ٿو ته جيئن ڊيبرنگ ٽول اصل ڪنٽور کي ٽريڪ ڪري سگهي.
ريڊيل فلوٽنگ اسپنڊل محوري فلوٽنگ ٽول کان ڪيئن مختلف آهي؟
هڪ ريڊيل فلوٽنگ اسپنڊل ڪنارن، شڪلين ۽ گفا جي پروفائلنگ لاءِ XY جهاز ۾ موڙي ٿو. هڪ محوري فلوٽنگ ٽول Z-محور سان گڏ دٻجي ٿو ۽ مٿاڇري جي پٺيان يا عمودي قوت ڪنٽرول لاءِ بهتر طور تي موزون آهي.
خودڪار ڊيبرنگ لاءِ ڪهڙيون اسپنڊل اسپيڊ عام آهن؟
صنعتي ريڊيل فلوٽنگ اسپنڊل عام طور تي 20,000 RPM ۽ 60,000 RPM جي وچ ۾ هلندا آهن، جيڪو برر جي قسم، اوزار جي قطر، مواد، چپ لوڊ، ۽ گهربل سطح جي معيار تي منحصر آهي.
ڇا ريڊيل فلوٽنگ اسپنڊل دستي ختم ڪرڻ واري ڪم کي گهٽائي سگهن ٿا؟
ها. جڏهن روبوٽڪ گرائنڊنگ يا پالشنگ سيل ۾ ضم ڪيو ويندو آهي، ته اهي دستي ڊيبرنگ کي گهٽائي سگهن ٿا، آپريٽر جي حفاظت کي بهتر بڻائي سگهن ٿا، معيار کي مستحڪم ڪري سگهن ٿا، ۽ گهٽ محنت ۽ استعمال ٿيندڙ خرچن ذريعي سيڙپڪاري تي تيز واپسي جي حمايت ڪري سگهن ٿا.