


جڏهن گرمي سان علاج ٿيل جزا فرنس مان نڪرندا آهن، ته پيداوار جو چئلينج صرف اڌ حل ٿي ويندو آهي. آڪسائيڊيشن اسڪيل، باقي بچيل ڪونچنٽ، حرارتي بگاڙ، ۽ سخت سطحون جلدي پوسٽ فرنس فنشنگ کي رڪاوٽ ۾ تبديل ڪري سگهن ٿيون - يا معيار جي خطري ۾. روبوٽڪ پيسڻ جو انضمام ٺاهيندڙن کي ڪنٽرول ٿيل مٿاڇري جي فنشنگ سان حرارتي پروسيسنگ کي ڳنڍڻ ۾ مدد ڪري ٿي، پر ڪاميابي صرف فرنس جي ڀرسان روبوٽ رکڻ تي منحصر آهي. ٿڌي حڪمت عملي، حصن جو گرمي پد، رگڙ جي چونڊ، فڪسچرنگ، ۽ آلودگي ڪنٽرول سڀ آخري نتيجي تي اثر انداز ٿين ٿا. هي گائيڊ وضاحت ڪري ٿو ته ڪيئن صنعتي فرنس ورڪ فلو ۽ روبوٽڪ گرائنڊنگ سيل گڏجي ڪم ڪري سگهن ٿا ته جيئن مستقل مزاجي کي بهتر بڻائي سگهجي، ميٽالرجيڪل سالميت کي بچايو وڃي، ڪم جاري رهڻ کي گهٽايو وڃي، ۽ محفوظ، وڌيڪ متوقع پيداوار جي حمايت ڪئي وڃي.
صنعتي فرنس روبوٽڪ پيسڻ ڇو اهم آهي
هڪ صنعتي فرنس کي هڪ سان ضم ڪرڻ روبوٽڪ پيسڻ وارو سيل جديد ڌاتوءَ جي نگراني ڪندڙ پيداواري انجنيئرن ۽ پلانٽ مئنيجرن لاءِ هڪ اهم ترقي جي نمائندگي ڪري ٿو. هي گائيڊ پوسٽ فرنس مٿاڇري جي فنشنگ کي خودڪار ڪرڻ لاءِ دائري، انضمام جي حڪمت عملين، ۽ اهم فيصلي جي معيارن کي ڳولي ٿو. حرارتي پروسيسنگ ۽ مٿاڇري جي فنشنگ جي وچ ۾ فرق کي بيحد ختم ڪندي، سهولتون سخت پيداوار جي رڪاوٽن کي ختم ڪري سگهن ٿيون. صنعتي فرنس روبوٽڪ پيسڻ وارا نظام تيز گرمي پد واري ماحول مان پرزا وٺو - عام طور تي هڪ لازمي ڪنٽرول ٿيل کولنگ قدم جي پيروي ڪندي - ۽ انهن کي آخري مشيننگ يا اسيمبلي لاءِ تيار ڪريو، هڪ مسلسل، انتهائي ڪنٽرول ٿيل ڪم جي وهڪري کي يقيني بڻائي.
اهو ڪيئن گرمي جي علاج جي معيار کي سپورٽ ڪري ٿو
ڪاربرائيزنگ، ڪونچنگ، ۽ ٽيمپرنگ جهڙا گرمي علاج جا عمل قدرتي طور تي ڌاتو جي حصن جي مٿاڇري جي حالت کي تبديل ڪن ٿا. صنعتي فرنس مان خارج ٿيڻ کان پوءِ، حصا اڪثر ڪري آڪسائيڊيشن اسڪيل، ڊيڪاربرائيزيشن پرتون، يا معمولي حرارتي بگاڙ ڏيکاريندا آهن.
اهو نوٽ ڪرڻ ضروري آهي ته ڪيترائي جزا سخت ٿيڻ کان اڳ پنهنجي آخري طول و عرض تائين ختم ٿي ويندا آهن. پوسٽ فرنس روبوٽڪ گرائنڊنگ اڪثر ڪري اسڪيل هٽائڻ، فليش بلڊنگ، يا معمولي فنشنگ تائين محدود هوندي آهي بجاءِ آخري درستگي جي سائيز جي، ڇاڪاڻ ته سخت حصن تي جارحاڻي گرائنڊنگ ميٽالرجيڪل خطرن ۽ مسخ بحالي جي چئلينجن کي متعارف ڪرائيندي آهي. سخت ميٽالرجيڪل معيارن کي پورو ڪرڻ لاءِ انهن سطحي خامين کي ختم ڪرڻ ضروري آهي.
روبوٽڪ گرائنڊنگ سسٽم انهن مسئلن کي حل ڪن ٿا مسلسل، پروگرام ٿيل دٻاءُ لاڳو ڪندي مٿاڇري جي مواد جي صحيح مقدار کي هٽائڻ لاءِ. 45 ۽ 65 HRC جي وچ ۾ سختي جي سطح تائين پهچڻ وارن حصن لاءِ، دستي مواد هٽائڻ انتهائي غير مطابقت رکندڙ ٿي ويندو آهي ۽ حصي کي نقصان پهچائڻ جو خطرو هوندو آهي. خودڪار گرائنڊنگ يقيني بڻائي ٿي ته سخت مٿاڇري جي سالميت مائڪرو ڪريڪنگ يا مقامي حرارتي نقصان کي متاثر ڪرڻ کان سواءِ برقرار رکي وڃي، ضمانت ڏئي ٿي ته پوسٽ فرنس مٿاڇري جي معيار سخت انجنيئرنگ گهرجن کي پورو ڪري ٿي.
اهم پيداوار ۽ حفاظت جا محرڪ
فرنس کان فنشنگ اسٽيج تائين منتقلي لاجسٽڪ چئلينجن سان ڀريل آهي. ٽيمپرنگ فرنس مان نڪرندڙ حصا اڪثر ڪري 200 ° C کان وڌيڪ گرمي پد برقرار رکندا آهن، جيڪو ڪم جي وهڪري کي ڪيئن ترتيب ڏيڻ گهرجي اهو طئي ڪندو آهي.
معيار کي يقيني بڻائڻ ۽ ڊائون اسٽريم سامان جي حفاظت لاءِ، تيز گرمي پد تي فرنس مان نڪرندڙ حصن کي روبوٽڪ گرائنڊنگ کان اڳ ڪنٽرول ٿيل کولنگ يا ٽيمپرنگ اسٽيبلائيزيشن قدم جي ضرورت هوندي آهي. هي وچولي کولنگ ميٽالرجيڪل نقصان (جهڙوڪ گرائنڊنگ برن)، رگڙيندڙ لوڊنگ، ۽ حرارتي توسيع جي ڪري طول و عرض جي ڊرفٽ کان بچي ٿي. هڪ ڀيرو مستحڪم ٿيڻ کان پوءِ، روبوٽڪ انٽيگريشن مواد جو هڪ هم وقت ساز وهڪرو قائم ڪري ٿو جيڪو ڪم ۾ ترقي (WIP) انوینٽري جي تعمير کي روڪي ٿو، فرش جي جڳهه جي گهرجن کي گهٽائي ٿو ۽ مجموعي طور تي ليڊ ٽائيم کي تيز ڪري ٿو.
جتي روبوٽڪ گرائنڊنگ پيداوار ۾ مناسب آهي
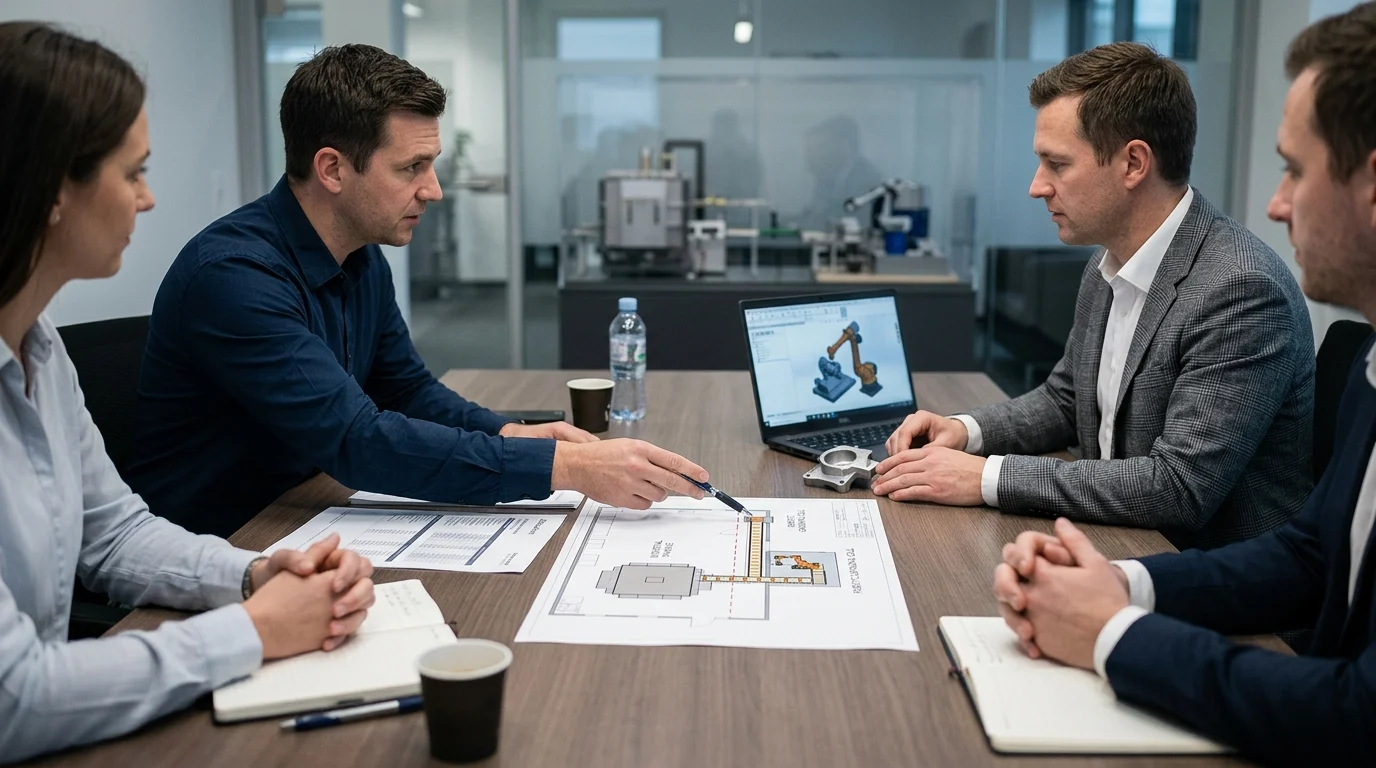
روبوٽڪ گرائنڊنگ سيل لاءِ بهترين جڳهه جو تعين ڪرڻ لاءِ سهولت جي حرارتي پروسيسنگ لي آئوٽ جي جامع سمجھ جي ضرورت آهي. مقصد اهو آهي ته تيز گرمي واري ماحول کان ابريسيو فنشنگ اسٽيج تائين هڪ بيحد منتقلي پيدا ڪئي وڃي بغير ميٽالرجيڪل کولنگ سائيڪل کي خراب ڪرڻ جي.
فرنس، روبوٽ سيل، ۽ فڪسچر انٽيگريشن
ڪامياب انضمام فرنس ايگزٽ، کولنگ اسٽيشن، ۽ روبوٽڪ سيل جي وچ ۾ هم وقت ساز مواد جي سنڀال تي ڀاڙي ٿو. اهم طور تي، هن ڪم جي وهڪري کي اڪثر ڪري فرنس ڊسچارج ۽ گرائنڊنگ سيل جي وچ ۾ هڪ وچولي سطح جي تياري جي مرحلي جي ضرورت هوندي آهي - جهڙوڪ ڌوئڻ، شاٽ بلاسٽنگ، يا ڊيسڪلنگ. باقي بچيل ڪونچنٽ، آڪسائيڊيشن، ۽ لوڻ کي هٽائڻ تمام ضروري آهي، ڇاڪاڻ ته اهي آلودگي سڌو سنئون گرپر جي زندگي کي خراب ڪن ٿا، رگڙيندڙ لوڊنگ جو سبب بڻجن ٿا، ۽ سيل انضمام کي پيچيده ڪن ٿا.
مسلسل فرنس لاءِ، حصا عام طور تي ڪنويئر بيلٽ تي هڪ مقرر شرح تي نڪرندا آهن، جهڙوڪ هڪ حصو هر 45 سيڪنڊن ۾. روبوٽ کي هن صحيح ٽڪٽ وقت سان ملائڻ لاءِ پروگرام ڪيو وڃي، ويزن سسٽم يا جسماني اسٽاپ استعمال ڪندي حصو صحيح طور تي چونڊڻ لاءِ. ان جي برعڪس، بيچ فرنس انٽيگريشن کي عام طور تي اضافي مواد جي سنڀال جي ضرورت هوندي آهي - جهڙوڪ ٽوڪري ان لوڊ ڪرڻ، ڪونچنگ، يا بفر اسٽيشن - هڪ سڌي مسلسل ڪنويئر کان روبوٽ هينڊ آف جي بدران.
فڪسچرنگ به ساڳي طرح اهم آهي. ڇاڪاڻ ته پرزا گرمي جي علاج کان پوءِ معمولي حرارتي بگاڙ جو مظاهرو ڪري سگهن ٿا، روبوٽڪ گرپر ۽ گرائنڊنگ فڪسچر کي معمولي طول و عرض جي تبديلين کي ترتيب ڏيڻ گهرجي. بلٽ ان تعميل سان نيوميٽڪ يا هائيڊروولڪ ڪلمپنگ سسٽم روبوٽ کي غير منظم شڪل وارن حصن کي محفوظ طور تي رکڻ جي اجازت ڏين ٿا جڏهن ته انهن کي گرائنڊنگ ويل يا بيلٽ تي پيش ڪن ٿا.
گرمي جي علاج کان پوءِ بهترين اميدوار حصا
منتقلي دوران سڀئي جزا سيڙپڪاري تي ساڳيو واپسي نه ڏيندا آهن خودڪار پيسڻصنعتي فرنس روبوٽڪ پيسڻ لاءِ بهترين اميدوار اعليٰ قدر وارا حصا آهن جن کي سخت ٿيڻ کان پوءِ جاميٽري رواداري يا مٿاڇري جي حالتن تي سختي سان عمل ڪرڻ جي ضرورت آهي.
| حصو ڪيٽيگري | عام سختي (HRC) | پيسڻ جي رواداري (ايم ايم) | خودڪار سازگاري |
|---|---|---|---|
| ٽرانسميشن گيئرز | 58 - 62 | +/- 0.05 | هاءِ |
| جعلي ڊرائيو شافٽ | 45 - 55 | +/- 0.10 | هاءِ |
| انجن بلاڪ ڪاسٽنگ | 35 - 45 | +/- 0.25 | وچولي |
| ڪسٽم ايرو اسپيس بریکٹس | 40 - 50 | +/- 0.02 | اعليٰ (قدر ۽ پيچيدگي خودڪار ٿيڻ کي جائز قرار ڏين ٿا) |
ٽرانسميشن گيئر ۽ جعلي شافٽ مثالي آهن ڇاڪاڻ ته انهن جي جاميٽري اڳڪٿي لائق آهي، پيداوار جو مقدار وڌيڪ آهي، ۽ پوسٽ فرنس اسڪيل کي هٽائڻ بعد جي درستگي واري مشيننگ لاءِ لازمي آهي. جڏهن ته انتهائي ڪسٽمائيز ٿيل، گهٽ حجم وارن حصن کي روايتي طور تي آٽوميشن لاءِ رد ڪيو ويو هو، ڪسٽم ايرو اسپيس بریکٹس جهڙا جزا اڪثر روبوٽڪ گرائنڊنگ کي جائز قرار ڏين ٿا. انهن جي اعليٰ قيمت، سخت ٽريس ايبلٽي گهرجن، ۽ پيچيده جاميٽري روبوٽڪ پروگرامنگ ۾ سيڙپڪاري کي قابل قدر بڻائين ٿيون ته جيئن بي عيب عملدرآمد کي يقيني بڻائي سگهجي.
دستي پيسڻ بمقابله خودڪار پيسڻ
دستي گرائنڊر کي الف سان تبديل ڪرڻ جو فيصلو روبوٽڪ سسٽم ان ۾ ڪارڪردگي، حفاظت، ۽ پيداوار جي تسلسل ۾ ڊگهي مدت جي حاصلات جي مقابلي ۾ شروعاتي سرمائي جي خرچن جو وزن شامل آهي. جڏهن ته دستي پيسڻ انتهائي متغير، گهٽ حجم وارن ڪمن لاءِ لچڪ فراهم ڪري ٿي، اهو جديد پيداوار پاران گهربل سخت معيار جي معيار کي برقرار رکڻ لاءِ جدوجهد ڪري ٿو.
مزدوري، حفاظت، ۽ ٿرو پُٽ مقابلو
آٽوميشن جا سڀ کان فوري اثر مزدورن جي ورڇ ۽ ٿرو پُٽ ۾ نظر اچن ٿا. هڪ روبوٽڪ سيل عام طور تي هر شفٽ ۾ ڪيترن ئي دستي آپريٽرن کي تبديل ڪري سگهي ٿو، جنهن سان ماهر مزدورن کي اعليٰ قدر جي معيار جي ضمانت يا پروگرامنگ ڪردارن ۾ ٻيهر مقرر ڪيو وڃي ٿو.
| ميٽرڪ | دستي پيسڻ | خودڪار روبوٽڪ پيسڻ |
|---|---|---|
| ٿرو پُٽ تسلسل | تمام گهڻو بدلجندڙ | انتهائي هڪجهڙائي (بحالي کانسواءِ) |
| سراسري خرابي جي شرح | متغير (آپريٽر تي منحصر) | ڪافي حد تائين گھٽجي ويو |
| abrasive واپرائڻ | اعليٰ (غير مستقل دٻاءُ) | بهتر ڪيل (فعال قوت ڪنٽرول) |
| آپريٽر جي خطري جي نمائش | وڌيڪ (مٽي، وائبريشن، گرمي) | گھٽ ۾ گھٽ (بند ٿيل سيل) |
گرائنڊنگ پريشر ۽ رستي کي معياري بڻائڻ سان، خودڪار نظام خرابي جي شرح کي گهٽائيندي وڏي پئماني تي ٿرو پُٽ واڌ پيدا ڪري سگهن ٿا. صحيح ڪارڪردگي حاصل ڪرڻ سهولت جي حصن جي ميلاپ، شفٽن جي تعداد، ۽ انضمام جي پيچيدگي تي تمام گهڻو منحصر آهي. ان کان علاوه، روبوٽڪ سيل جي بند نوعيت دستي ختم ڪرڻ سان لاڳاپيل حفاظتي خطرن کي جامع طور تي حل ڪري ٿي - جهڙوڪ جلڻ جا خطرا، خطرناڪ ڌاتو ۽ رگڙيندڙ مٽي، ۽ هٿ-بازو وائبريشن سنڊروم (HAVS) - صرف ذاتي حفاظتي سامان تي ڀروسو ڪرڻ کان سواءِ.
جاميٽري، سختي، پيمانو، ۽ برز جو اثر
گرمي جي علاج کان پوءِ حصي جون جسماني خاصيتون پيسڻ جي عمل جي پيچيدگي کي طئي ڪن ٿيون. سختي گهربل رگڙ جي قسم کي طئي ڪري ٿي، جڏهن ته جاميٽري روبوٽ جي رستي کي طئي ڪري ٿي. پيچيده شڪل وارن حصن کي ڇهن محوري روبوٽس جي ضرورت هوندي آهي جيڪي هر وقت مٿاڇري تي هڪ عمودي زاويه برقرار رکڻ جي قابل هوندا آهن.
جڏهن ته، فعال قوت جي تعميل ۽ پوزيشن جي درستگي جي وچ ۾ هڪ بنيادي تڪرار آهي. معياري ڇهه محور صنعتي روبوٽس موروثي تعميل رکن ٿا ۽ ڳري پيسڻ واري لوڊ هيٺ سخت جاميٽري رواداري (مثال طور، ±0.02 ملي ميٽر) برقرار رکڻ لاءِ جدوجهد ڪن ٿا. جڏهن سخت درستگي لازمي آهي، سهولتن کي فرنٽ-اينڊ فزيبلٽي رڪاوٽن جو جائزو وٺڻ گهرجي ۽ اڪثر ڪري انتهائي سخت، پيسڻ لاءِ وقف ٿيل روبوٽس جي ضرورت هوندي آهي يا پوسٽ-پروسيس سي اين سي مشيننگ تي ڀروسو ڪرڻ گهرجي.
فرنس پروسيسنگ کان پوءِ اسڪيل جي ٿولهه ۽ گڙ جي سائيز بدنام طور تي متضاد آهن. هڪ حصي ۾ هڪ بيچ ۾ 0.1 ملي ميٽر اسڪيل ۽ ٻئي ۾ 0.3 ملي ميٽر ٿي سگهي ٿو. جديد روبوٽڪ گرائنڊر فعال قوت جي تعميل کي استعمال ڪن ٿا - يا ته سافٽ ويئر الگورتھم يا خاص نيوميٽڪ ٽول هولڊرز ذريعي. هي ٽيڪنالاجي روبوٽ کي مٿاڇري کي "محسوس" ڪرڻ جي اجازت ڏئي ٿي، ان جي فيڊ ريٽ ۽ دٻاءُ کي متحرڪ طور تي ترتيب ڏئي ٿي ته جيئن ابتدائي اسڪيل جي ٿولهه يا اوزار جي لباس کان سواءِ مواد جي صحيح مقدار کي هٽايو وڃي.
نازڪ انجنيئرنگ جون گهرجون
هڪ مضبوط روبوٽڪ گرائنڊنگ سيل کي ڊزائين ڪرڻ لاءِ صحيح انجنيئرنگ وضاحتن جي ضرورت آهي ته جيئن اهو يقيني بڻائي سگهجي ته سسٽم پوسٽ فرنس ميٽل ورڪنگ جي سخت مطالبن کي سنڀالي سگهي. هر جزو، اسپنڊل کان ماحولياتي ڪنٽرول تائين، ڪم جي لوڊ جي مخصوص ميٽالرجيڪل خاصيتن جي مطابق ترتيب ڏيڻ گهرجي.
گرمي پد، مواد، ۽ مٿاڇري جون وضاحتون
رگڙيندڙ ميڊيا کي احتياط سان مواد جي پوسٽ فرنس سختي سان ملائي سگهجي ٿو. معياري ڪاربن اسٽيل لاءِ، ايلومينيم آڪسائيڊ بيلٽ ڪافي ٿي سگهن ٿا. جڏهن ته، 55 HRC کان وڌيڪ ٽول اسٽيل يا ايرو اسپيس الائيز لاءِ، ڪيوبڪ بورون نائٽرائڊ (CBN) يا هيرن جي رگڙيندڙ ضروري آهن ته جيئن ٽول جي تيز خرابي کي روڪي سگهجي.
مٿاڇري جي ختم ٿيڻ جون گهرجون سڌي طرح اسپنڊل جي رفتار ۽ فيڊ جي شرح تي اثر انداز ٿين ٿيون. 0.8 کان 1.6 µm جي مٿاڇري جي خرابي (Ra) حاصل ڪرڻ لاءِ عام طور تي اعليٰ فريڪوئنسي اسپنڊل جي ضرورت هوندي آهي، جنهن جي رفتار مخصوص رگڙيندڙ ۽ حصن جي قطر (اڪثر ڪري ننڍي ميڊيا لاءِ 10,000 کان 24,000 RPM تائين) مطابق هوندي آهي. سسٽم کي مقامي اوور هيٽنگ کي روڪڻ لاءِ پروگراميبل ڪولنٽ يا گهٽ ۾ گهٽ مقدار جي لوبريڪيشن (MQL) کي پڻ شامل ڪرڻ گهرجي، جيڪو نادانستگي سان تازي سخت مٿاڇري کي اينيل ڪري سگهي ٿو.
سنڀال، نظر، حفاظت، ۽ مٽيءَ جو ڪنٽرول
گرم، ڳري، ۽ رگڙيندڙ ڍڪيل حصن کي سنڀالڻ لاءِ خاص اينڊ-آف-آرم ٽولنگ (EOAT) جي ضرورت آهي. گرپرز ۾ گرمي مزاحمتي ڪانٽيڪٽ پيڊ هجڻ گهرجن ۽ رگڙيندڙ مٽيءَ جي خلاف سيل ٿيل هجن. داخلا جي حفاظت اصل ماحول سان ملندڙ هجڻ گهرجي؛ جڏهن ته IP65 اڪثر ڪري مٽي ڪڍڻ سان خشڪ پيسڻ لاءِ ڪافي هوندو آهي، ڪولنٽ استعمال ڪندڙ ويٽ پيسڻ واري ايپليڪيشنن کي حساس جوڑوں جي حفاظت لاءِ IP67 آبدوز جي درجه بندي جي ضرورت پئجي سگهي ٿي. ڇاڪاڻ ته پرزا فرنس مان نڪرندڙ ڪنويئر تي منتقل ٿي سگهن ٿا، 3D ويزن سسٽم اڪثر ڪري خلا ۾ حصو ڳولڻ ۽ روبوٽ جي پڪ ڪوآرڊينيٽ کي متحرڪ طور تي ترتيب ڏيڻ لاءِ ضم ڪيا ويندا آهن.
ماحولياتي ڪنٽرول تمام ضروري آهن. گرائنڊنگ سيل کي مڪمل طور تي صوتي پينلنگ سان بند ڪيو وڃي ته جيئن ماحول جي شور کي پيشه ورانه نمائش جي حد کان هيٺ رکيو وڃي، جهڙوڪ OSHA 85 dBA يا EU 80 dBA ايڪشن ليول. اضافي طور تي، HEPA فلٽريشن سان ليس هيوي ڊيوٽي ڊسٽ ايڪسٽرڪشن سسٽم (مثال طور، 0.3 µm تي 99.97٪ ذرڙن کي پڪڙڻ لاءِ درجه بندي ڪئي وئي آهي) کي هوائي ذرات کي محفوظ طور تي منظم ڪرڻ، ڌماڪيدار مٽي جي جمع کي روڪڻ ۽ حساس روبوٽڪ جوڑوں جي حفاظت ڪرڻ جي ضرورت آهي.
طول و عرض جي درستگي لاءِ معيار جي چڪاس
انهي ڳالهه جي ضمانت ڏيڻ لاءِ ته پيسڻ واري عمل گهربل وضاحتون حاصل ڪري ورتيون آهن، ان لائن ميٽرولوجي کي اڪثر سڌو سنئون روبوٽڪ سيل ۾ ضم ڪيو ويندو آهي. حصي کي الڳ ڪوآرڊينيٽ ماپڻ واري مشين (سي ايم ايم) ڏانهن منتقل ڪرڻ بدران، روبوٽ تيار ٿيل ٽڪري کي اسٽيشنري ليزر اسڪينر يا ٽيڪٽائل پروب ڏانهن پيش ڪري سگهي ٿو.
اهي خودڪار معيار جي چڪاس طول و عرض جي درستگي جي تصديق ڪن ٿا، انهي ڳالهه کي يقيني بڻائين ٿا ته اهم رواداريون پوريون ڪيون وڃن ان کان اڳ جو حصو ايندڙ پيداوار واري مرحلي ۾ منتقل ٿئي. جيڪڏهن ڪو حصو برداشت کان ٻاهر ٿي وڃي ٿو، ته سسٽم خودڪار طريقي سان ان کي ٻيهر ڪم لاءِ نشان لڳائي سگهي ٿو ۽ ايندڙ چڪر لاءِ ٽول ويئر معاوضي جي آفسيٽس کي ترتيب ڏئي سگهي ٿو.
منصوبابندي، سورسنگ، ۽ ROI
صنعتي فرنس روبوٽڪ گرائنڊنگ سسٽم کي استعمال ڪرڻ هڪ اهم سرمائي جي شروعات آهي. ڪاميابي جو دارومدار منصوبابندي جي هڪ منظم طريقي، سپلائر جي سخت جانچ، ۽ مالي ميٽرڪس جي واضح سمجھ تي آهي جيڪي سيڙپڪاري تي واپسي کي هلائيندا.
پائلٽ کان پيداوار تائين عملدرآمد جا مرحلا
عملدرآمد جو سفر عام طور تي 6 کان 12 مهينن تي مشتمل هوندو آهي، جيڪو هڪ تفصيلي فزيبلٽي اسٽڊي ۽ سائيڪل ٽائيم تجزيي سان شروع ٿيندو آهي. انجنيئرن کي ڪنهن به جسماني هارڊويئر جو آرڊر ڏيڻ کان اڳ روبوٽ جي پهچ، رستي ۽ فرنس ڊسچارج ميڪانيزم سان رابطي کي نقل ڪرڻ لاءِ ڊجيٽل ٽوئن سافٽ ويئر استعمال ڪرڻ گهرجي.
هڪ ڀيرو ڊيزائن کي حتمي شڪل ڏني ويندي آهي، سسٽم انٽيگريٽر جي سهولت تي فيڪٽري قبوليت ٽيسٽ (FAT) مان گذري ٿو ته جيئن سائيڪل جي وقت ۽ مٿاڇري جي ختم ٿيڻ جي ميٽرڪس کي ثابت ڪري سگهجي. ترسيل کان پوءِ، هڪ سائيٽ قبوليت ٽيسٽ (SAT) يقيني بڻائي ٿو ته سيل اصل فرنس آئوٽ پُٽ، سهولت پاور، ۽ مرڪزي مٽي گڏ ڪرڻ واري نظام سان بيحد ضم ٿئي ٿو.
فراهم ڪندڙ جي تشخيص جا سوال
صحيح آٽوميشن پارٽنر چونڊڻ انتهائي اهم آهي. خريد ڪندڙن کي امڪاني سپلائرز جو جائزو وٺڻ گهرجي انهن جي مخصوص تجربي بابت اعليٰ سختي واري ڌاتو ۽ حرارتي پروسيسنگ ماحول بابت ٽارگيٽ سوال پڇڻ سان.
اهم سوالن ۾ شامل آهن: روبوٽڪ فڪسچرنگ ۾ ٿرمل ايڪسپينشن ۽ پارٽ ڊسٽورشن کي منظم ڪرڻ ۾ توهان جو تجربو ڇا آهي؟ ڇا توهان ايڪٽو فورس ڪنٽرول يا پيسيو ڪمپلائنس ڊوائيسز استعمال ڪندا آهيو؟ توهان انسٽاليشن کان پوءِ ڪهڙي سطح جي سپورٽ فراهم ڪندا آهيو، جنهن ۾ ريموٽ ڊائگنوسٽڪس ۽ بچاءُ واري سار سنڀال شامل آهي؟ انٽيگريٽر کي گرمي سان علاج ٿيل ڌاتو جي باریکين کي سمجهڻ کي يقيني بڻائڻ سان ڪميشننگ دوران مهانگي ٻيهر ڊيزائن کي روڪيو ويندو.
سيڙپڪاري تي واپسي جو حساب
روبوٽڪ گرائنڊنگ سيل لاءِ مالي جواز سڌي ۽ اڻ سڌي طرح خرچ جي بچت جي تجزيي تي ڀاڙي ٿو. شروعاتي سامان ۽ انضمام جي قيمت روبوٽ جي پيل لوڊ گنجائش، نظر جي گهرجن، ۽ اسپنڊل پيچيدگي جي لحاظ کان مختلف هوندي آهي.
اهم طور تي، حجم ۽ جزوي قدر خودڪار فيصلن لاءِ بنيادي دروازا آهن. انتهائي متغير، گهٽ قدر واري بيچ پيداوار سان لاڳاپيل سهولتن لاءِ، تبديلي ۽ پروگرامنگ جو بار فائدن کان وڌيڪ ٿي سگهي ٿو، دستي پيسڻ کي وڌيڪ اقتصادي انتخاب بڻائي ٿو. جڏهن ته، مناسب پيداوار جي ڊوڙ لاءِ، سهولتن کي ممڪن بڻائڻ جو جائزو وٺڻ لاءِ هڪ مختصر حساب ڪتاب جي فريم ورڪ کي استعمال ڪرڻ گهرجي:
ROI = (مزدوري جي خرچ کان بچڻ + استعمال ٿيندڙ بچت + ڪچري جي گھٽتائي) - (سرمائي خرچ + انضمام جي قيمت + ماهر ٽيڪنيشن جي اوور هيڊ سار سنڀال)
هي فارمولا اسٽيڪ هولڊرز کي مبهم واپسي جي عام ڪرڻ تي ڀروسو ڪرڻ بدران عددي ممڪن تجزيو ڪرڻ جي اجازت ڏئي ٿو.
وڌيڪ پڙهڻ:
اهم شيون
- جڏهن فرنس مان نڪرڻ وارا حصا وڌيڪ بقايا گرمي برقرار رکندا آهن، اڪثر ڪري 200 °C کان مٿي، روبوٽڪ گرائنڊنگ کان اڳ هڪ ڪنٽرول ٿيل کولنگ يا ٽيمپرنگ اسٽيبلائيزيشن قدم شامل ڪريو.
- روبوٽڪ گرائنڊنگ کي بنيادي طور تي اسڪيل هٽائڻ، فليش بلينڊنگ، ۽ سخت حصن تي معمولي فنشنگ لاءِ استعمال ڪريو بجاءِ جارحاڻي آخري درستگي جي سائيز جي.
- 45-65 HRC تائين سخت ڪيل حصن لاءِ، پروگرام ٿيل روبوٽڪ دٻاءُ مستقل مزاجي کي بهتر بڻائي ٿو ۽ مائڪرو ڪريڪنگ ۽ مقامي حرارتي نقصان جهڙن خطرن کي گھٽائي ٿو.
- گرائنڊنگ کان اڳ ڌوئڻ، شاٽ بلاسٽنگ، يا ڊيسڪلنگ شامل ڪريو ته جيئن ڪونچنٽ، لوڻ، ۽ آڪسائيڊيشن کي ختم ڪيو وڃي جيڪي گرپر ۽ رگڙيندڙ زندگي کي گهٽائي سگهن ٿا.
- WIP جي ٺهڻ، فرش جي جڳهه جي طلب، ۽ ليڊ ٽائيم کي گهٽائڻ لاءِ فرنس ايگزٽ، کولنگ اسٽيشن، تياري جي عمل، ۽ روبوٽ سيل کي هم وقت سازي ڪريو.
وچان وچان سوال ڪرڻ
صنعتي فرنس کان پوءِ روبوٽڪ پيسڻ جو بنيادي مقصد ڇا آهي؟
اهو ڪنٽرول ٿيل کولنگ کان پوءِ آڪسائيڊيشن اسڪيل، فليش، معمولي سطح جي خرابين، ۽ گرمي جي علاج جي باقيات کي ختم ڪري ٿو، آخري مشيننگ، معائنو، يا اسيمبلي لاءِ پرزا تيار ڪري ٿو.
ڇا فرنس مان ڊسچارج ٿيڻ کان فوري پوءِ روبوٽڪ گرائنڊنگ ڪري سگهجي ٿي؟
عام طور تي نه. حصن کي اڪثر ڪري ڪنٽرول ٿيل کولنگ يا ٽيمپرنگ اسٽيبلائيزيشن جي ضرورت هوندي آهي، خاص طور تي جڏهن باقي گرمي پد 200 ° C کان وڌيڪ هجي، ته جيئن گرائنڊنگ برن، رگڙيندڙ لوڊنگ، ۽ طول و عرض جي وهڪري کان بچي سگهجي.
ڇا پوسٽ فرنس روبوٽڪ گرائنڊنگ کي آخري درستگي جي سائيز لاءِ استعمال ڪيو ويندو آهي؟
گھڻن سخت حصن جي ايپليڪيشنن ۾ نه. گھڻا حصا سخت ٿيڻ کان اڳ ختم ڪيا ويندا آهن، جڏهن ته پوسٽ فرنس روبوٽڪ گرائنڊنگ عام طور تي اسڪيل هٽائڻ، ملاوٽ ڪرڻ، ۽ معمولي ختم ڪرڻ لاءِ استعمال ٿيندي آهي.
سخت حصن لاءِ دستي پيسڻ کان آٽوميشن ڇو بهتر آهي؟
45-65 HRC رينج ۾ حصن لاءِ، روبوٽڪ سسٽم مسلسل پروگرام ٿيل دٻاءُ لاڳو ڪن ٿا، آپريٽر جي تبديلي، مٿاڇري جي نقصان، مائڪرو ڪريڪنگ جي خطري، ۽ مقامي حرارتي خرابين کي گهٽائي ٿو.
روبوٽڪ گرائنڊنگ سيل ۾ پرزا داخل ٿيڻ کان اڳ ڪهڙي تياري جي ضرورت پوندي؟
ڌوئڻ، شاٽ بلاسٽنگ، يا ڊيسڪلنگ جي ضرورت ٿي سگھي ٿي ته جيئن ڪونچنٽ، لوڻ، ۽ آڪسائيڊيشن کي ختم ڪيو وڃي جيڪي گرپرز کي نقصان پهچائي سگهن ٿا، رگڙيندڙ شيون لوڊ ڪري سگهن ٿا، ۽ عمل جي استحڪام کي گهٽائي سگهن ٿا.